English
 русский
 عربى
 Español

Noticias de la industria
Inicio / Noticias / Noticias de la industria / ¿Qué pasos de inspección son importantes en la fabricación de fábricas de válvulas de compuerta?
Las válvulas de compuerta desempeñan un papel importante en los sistemas de tuberías industriales. Controlan el flujo de líquidos y gases subiendo o bajando una compuerta dentro del cuerpo de la válvula. El rendimiento depende de varias piezas conectadas: el cuerpo, la compuerta, el vástago, las superficies de sellado y el mecanismo operativo. Si un componente no encaja o no funciona según lo previsto, toda la válvula sufre.
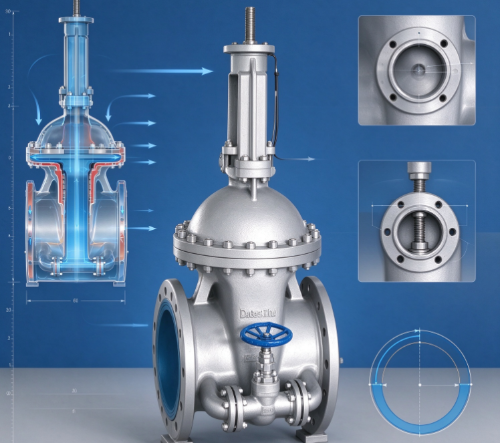
por un fábrica de válvulas de compuerta , la inspección no es sólo un control final antes de que los productos abandonen el suelo. Es parte del proceso de fabricación en sí. Cada etapa es una oportunidad para detectar defectos, confirmar los requisitos de diseño y reducir el riesgo de problemas durante la instalación u operación.
La inspección también conecta a diferentes equipos. Los trabajadores de producción necesitan requisitos claros, el personal de calidad necesita métodos de inspección confiables y los equipos de compras necesitan confianza en los materiales entrantes. Cuando estas actividades funcionan juntas, una fábrica gestiona mejor la consistencia del producto y responde a los problemas antes de que lleguen a las válvulas terminadas.
Saber qué pasos de inspección son importantes ayuda a los fabricantes a crear un proceso de calidad más organizado. También muestra a los compradores industriales qué buscar cuando evalúan las capacidades de fabricación de válvulas de compuerta.
La calidad de una válvula de compuerta terminada está estrechamente ligada a los materiales y componentes que la componen. Si una materia prima tiene defectos o no coincide con las especificaciones previstas, los pasos de producción posteriores no solucionarán el problema. Una inspección temprana detecta estas preocupaciones mientras aún son fáciles de abordar.
Los materiales entrantes incluyen piezas de fundición de metal, barras, tuberías, materiales de sellado, sujetadores y otros componentes comprados. Cada elemento tiene un propósito diferente, por lo que el método de inspección debe reflejar su función en la válvula.
La identificación del material es importante en esta etapa. El personal de fábrica confirma que los materiales suministrados coinciden con la documentación requerida y la aplicación prevista. Esto es especialmente importante cuando diferentes materiales parecen similares pero tienen propiedades diferentes.
La inspección visual revela daños en la superficie, grietas visibles, corrosión u otros signos de mal estado. Las verificaciones de documentos confirman las calidades de los materiales, los detalles de los proveedores y los registros de producción relevantes. Cuando la aplicación exige una verificación adicional, los fabricantes organizan pruebas de materiales adecuadas.
La inspección entrante también analiza cómo se almacenan y manipulan los materiales. La humedad, la contaminación, el manejo brusco o el almacenamiento inadecuado afectan la condición del material antes de que comience el mecanizado. Los materiales de sellado necesitan un cuidado especial, ya que un almacenamiento inadecuado influye en su rendimiento posterior.
Un proceso práctico de inspección entrante cubre estas áreas:
Estos controles brindan a los equipos de producción una imagen más clara de los materiales que ingresan a la fábrica. También proporcionan registros útiles si aparece un problema más adelante y el fabricante tiene que rastrear su origen.
El cuerpo de la válvula es la estructura principal de una válvula de compuerta. Mantiene el paso interno y soporta los componentes que controlan el flujo. Dado que la carrocería debe albergar varias piezas y soportar sus condiciones de servicio, su calidad de fabricación merece especial atención.
La fundición es la forma habitual de producir cuerpos de válvulas con formas complejas. El proceso puede introducir defectos como irregularidades superficiales, secciones incompletas o discontinuidades internas. Algunos son visibles. Otros necesitan métodos de inspección adicionales.
Los controles visuales detectan problemas obvios de lanzamiento. Luego, la inspección dimensional confirma que la carrocería tiene la forma requerida y que las superficies importantes se encuentran en el lugar correcto. Dependiendo de los requisitos de diseño y servicio, los fabricantes también utilizan métodos de examen no destructivos adecuados para áreas que la apariencia por sí sola no puede evaluar.
El mecanizado plantea un conjunto diferente de preocupaciones. Crea las superficies y características necesarias para el montaje, sellado y movimiento. Un error aquí afecta cómo encajan la compuerta, el vástago y otros componentes.
La inspección durante el mecanizado detecta problemas antes de que el componente pase a la siguiente operación. Esto es importante porque arreglar un defecto temprano cuesta menos retrabajo que encontrarlo después del ensamblaje.
Las áreas clave para la inspección incluyen:
El método de inspección correcto depende del diseño de la válvula, el material, el proceso de fabricación y el servicio previsto. No todos los componentes necesitan el mismo nivel de examen. Un enfoque basado en riesgos señala las características que afectan la integridad estructural, el sellado o la operación segura.
El rendimiento del sellado es una preocupación importante en la fabricación de válvulas de compuerta. La válvula debe formar la barrera prevista cuando está cerrada y sus componentes de sellado deben funcionar con la estructura circundante. Un pequeño defecto superficial o un ajuste incorrecto interfiere con esa función.
Las válvulas de compuerta utilizan diferentes disposiciones de sellado según el diseño y la aplicación. Las superficies de la puerta y del asiento deben coincidir con el patrón de contacto previsto. Si sus formas o posiciones no se alinean, la válvula no cerrará como se esperaba.
La inspección de la superficie encuentra rayones, abolladuras, contaminación y daños visibles. Sin embargo, la apariencia por sí sola no puede confirmar el rendimiento del sellado. También cuentan el contacto entre las superficies de contacto y el comportamiento de la válvula montada.
Los materiales de sellado también necesitan atención. Dependiendo del diseño, la válvula contiene sellos blandos, empaquetaduras, juntas u otros materiales que controlan las fugas. Verifique estos componentes en busca de daños, ubicación incorrecta o signos de deterioro.
La compatibilidad del material es otro factor. Un sello que funciona bien en un entorno de servicio puede fallar en otro. La temperatura, las características del fluido, las condiciones de limpieza y otros factores operativos influyen en la selección del material. La inspección debe confirmar que los componentes de sellado suministrados coinciden con el diseño aprobado y la aplicación prevista.
| Área de inspección | ¿Qué se debe examinar? | Por qué es importante |
|---|---|---|
| Superficie de la puerta | Daño visible, condición de la superficie y área de contacto. | Influye en cómo interactúa la puerta con las superficies de sellado. |
| Superficie del asiento | Forma, condición y alineación con la puerta. | Apoya la función de cierre prevista |
| Sellos blandos y empaquetaduras. | Identidad material, condición física e instalación. | Ayuda a mantener la disposición de sellado prevista. |
| juntas | Estado, ajuste e idoneidad para el montaje. | Admite el sellado en las juntas conectadas. |
| Contacto entre componentes | Ajuste e interacción durante el montaje. | Ayuda a identificar problemas que las comprobaciones visuales por sí solas pueden pasar por alto |
Las fábricas deben definir criterios de aceptación para estas características antes de que comience la inspección. Eso les da a los inspectores una base consistente para evaluar los componentes, de modo que las decisiones no dependan del juicio individual.
Cuando aparecen defectos, la fábrica debe determinar si afectan la función y si existe una acción correctiva aprobada. Simplemente pulir o ajustar una superficie sin comprender la causa deja el problema subyacente en su lugar.
Una válvula de compuerta contiene varios componentes que interactúan. Incluso cuando cada pieza pasa su propia inspección, el conjunto terminado aún puede tener problemas. El posicionamiento incorrecto, los espacios libres inadecuados, las roscas dañadas o la instalación incorrecta impiden que la válvula funcione según lo previsto.
La inspección del ensamblaje confirma que los componentes van en la secuencia y orientación correctas. También brinda la oportunidad de detectar daños causados durante la manipulación o el montaje.
El vástago necesita especial atención porque transfiere el movimiento del mecanismo operativo a la puerta. Su conexión con la puerta y otros componentes internos debe soportar el movimiento previsto. Si el vástago está desalineado o su movimiento está obstruido, la válvula se vuelve difícil de operar.
El mecanismo operativo también merece una inspección. Dependiendo del diseño de la válvula, se utiliza un volante, una caja de cambios, un actuador u otra disposición. Los inspectores confirman que el mecanismo está correctamente conectado y que su movimiento produce la respuesta esperada.
Durante el montaje, los fabricantes deben estar atentos a:
Estas comprobaciones reducen la posibilidad de encontrar problemas de montaje evitables durante las pruebas finales. También ayudan a separar los defectos de fabricación de los problemas causados por la instalación o la manipulación.
Es esencial un procedimiento de montaje claro. Los trabajadores necesitan instrucciones y criterios de inspección adecuados, especialmente cuando una fábrica produce varios diseños de válvulas. Los procedimientos consistentes reducen la variación entre lotes de producción y facilitan la investigación de los problemas recurrentes.
Las pruebas de presión muestran si una válvula de compuerta puede soportar las condiciones especificadas para el servicio previsto. También expone fugas o problemas estructurales que la inspección ordinaria no revela.
El proceso de prueba sigue los requisitos del producto aplicables y los procedimientos aprobados. El método exacto depende del diseño de la válvula y del propósito de la prueba. Diferentes controles evalúan el límite de presión y la capacidad de la válvula para controlar las fugas cuando está cerrada.
Las pruebas corporales se centran en la estructura que contiene la presión. Identifica fugas o signos de debilidad en el cuerpo y en las zonas limítrofes de presión conectadas. Por el contrario, la prueba de estanqueidad del asiento evalúa el rendimiento del sellado en las condiciones que define el procedimiento pertinente.
Estas pruebas tienen diferentes propósitos. Una válvula no muestra fugas visibles en el cuerpo y aún así no logra el rendimiento de cierre requerido. Por lo tanto, los fabricantes deben elegir pruebas que coincidan con la función prevista de la válvula. Una sola prueba no prueba todos los aspectos de la calidad.
La preparación también importa. Antes de realizar la prueba, la fábrica confirma que la válvula esté ensamblada correctamente y que el equipo se ajuste al procedimiento planificado. Las conexiones de prueba deben ser seguras y el personal debe seguir los controles de seguridad requeridos.
Después de las pruebas, los inspectores examinan los resultados y registran las observaciones pertinentes. Si una válvula falla, la fábrica necesita un proceso definido para encontrar la causa, realizar trabajos correctivos aprobados cuando esté permitido y repetir la inspección o prueba requerida.
Las pruebas de presión no reemplazan otros controles de calidad. Funciona junto con la verificación de materiales, inspección dimensional, comprobaciones de ensamblaje y examen final para brindar una evaluación más completa del producto terminado.
La inspección final confirma que la válvula de compuerta terminada coincide con el pedido y está lista para la siguiente etapa de manipulación o entrega. Reúne información de inspecciones anteriores y verifica el estado del producto después del montaje y las pruebas.
El alcance depende del tipo de válvula, los requisitos del cliente y las normas aplicables. Una inspección final incluye apariencia, identificación, función operativa, documentación y embalaje.
El examen visual revela rayones, revestimientos dañados, corrosión, piezas sueltas u otros problemas de fabricación. Los inspectores también verifican que estén presentes las cubiertas protectoras y otros accesorios necesarios.
La identificación del producto es igualmente importante. Las etiquetas, marcas y documentos adjuntos ayudan a los usuarios a identificar la válvula y comprender su aplicación prevista. La identificación incorrecta o incompleta causa confusión durante la instalación, mantenimiento o reemplazo futuro.
La documentación incluye registros de inspección, certificados de materiales, informes de pruebas de presión y otra información que requiera el pedido o los estándares de producto relevantes. La fábrica debe asegurarse de que los registros coincidan con la válvula real que se entrega.
| Artículo de inspección final | cheque principal | Problema potencial identificado |
|---|---|---|
| Apariencia externa | Estado de la superficie, revestimiento y daños visibles. | Defectos de manipulación o acabado. |
| Marcas de producto | Identificación y coherencia con los documentos del pedido. | Identificación incorrecta del producto |
| Función operativa | Movimiento suave y apropiado del mecanismo operativo. | Problemas de atascamiento, obstrucción o montaje. |
| Registros de prueba | Integridad y coherencia de los resultados requeridos. | Información de inspección faltante o no coincidente |
| Accesorios | Presencia y condición de elementos específicos. | Entrega incompleta |
| Embalaje | Protección contra impactos, contaminación y humedad cuando sea relevante | Daños durante el almacenamiento o transporte |
El embalaje no es simplemente una tarea administrativa. Las superficies de las válvulas, los extremos de las conexiones y los componentes operativos se dañan durante el transporte cuando carecen de la protección adecuada. Un embalaje adecuado conserva las condiciones establecidas durante la fabricación e inspección.
La inspección final también debe confirmar que cualquier no conformidad identificada se manejó de acuerdo con los procedimientos de la fábrica. No se debe liberar una válvula sólo porque parece aceptable mientras las pruebas o la documentación requeridas siguen incompletas.
La inspección es más útil cuando sus resultados pueden rastrearse y revisarse. Los registros permiten a una fábrica de válvulas de compuerta ver qué se revisó, qué se encontró y cómo se manejaron los problemas. También apoyan la comunicación entre producción, gestión de calidad, proveedores y clientes.
Un proceso de inspección documentado define las comprobaciones, criterios de aceptación, responsabilidades y acciones relevantes para productos no conformes. Esto ayuda a los inspectores a aplicar decisiones coherentes en todos los turnos y lotes de producción.
La trazabilidad resulta más rentable cuando surge un problema después de la entrega. Si la fábrica puede vincular la válvula terminada con sus registros de materiales, historial de producción, resultados de inspección y documentación de pruebas, será más fácil encontrar el origen del problema. También lo es decidir si otros productos se ven afectados.
Los registros de inspección también revelan patrones que son difíciles de ver cuando cada defecto se trata como un evento aislado. Los errores repetidos de mecanizado indican la necesidad de revisar el estado del equipo o las instrucciones de trabajo. Los problemas recurrentes de sellado sugieren problemas con el manejo de materiales, la preparación de superficies o las prácticas de ensamblaje.
Una revisión de calidad útil analiza tanto el defecto como el proceso que permitió que ocurriera. La acción correctiva podría significar ajustar un procedimiento de fabricación, mejorar la capacitación de los trabajadores, revisar los controles de los proveedores o cambiar el método de inspección. La respuesta debe ir tras la causa subyacente. Acumular cheques adicionales no es suficiente.
La comunicación con los proveedores es otra parte de este proceso. Cuando los materiales entrantes incumplen repetidamente los requisitos, los hallazgos documentados brindan a la fábrica una base clara para discutir medidas correctivas y revisar el desempeño de los proveedores.
Para los compradores industriales, estas prácticas muestran cómo una fábrica de válvulas de compuerta gestiona la calidad más allá de la etapa de inspección final. Un sistema de inspección bien organizado conecta los materiales entrantes, la fundición, el mecanizado, el ensamblaje, las pruebas funcionales y la preparación del envío. Cada etapa proporciona información que ayuda a los fabricantes a evaluar la válvula terminada y mantener el control del proceso de producción.
La variedad de modelos, para satisfacer las necesidades de desarrollo de diversas regiones del mundo.
Derechos de autor©ZHEJIANG ROCK VALVE CO., LTD. Todos los derechos reservados.